Giám sát máy móc & OEE theo thời gian thực
Máy đang chạy hay dừng? Ca này sản xuất được bao nhiêu? Vì sao dừng máy? HC Data Gateway thu thập dữ liệu trực tiếp từ máy móc, tính OEE tự động và đưa số liệu vào ERP, thay cho sổ tay và báo cáo cuối ca.
Năng lực giám sát máy móc của HC Data Gateway
kết nối qua PLC hoặc cảm biến gắn ngoài
OEE theo máy, ca, xưởng
trạng thái chạy, dừng cập nhật liên tục
đọc dữ liệu trực tiếp từ PLC
Hành trình 3 bước
HC Connect + HC Monitor
OEE = Tỷ lệ thời gian chạy × Hiệu suất × Chất lượng. Ba yếu tố này trước đây phải ghi tay và tổng hợp bằng Excel. Khi máy được kết nối, HC Monitor tính OEE liên tục, so sánh với kế hoạch trong ERP và chỉ ra máy nào, ca nào, nguyên nhân nào làm giảm hiệu suất. Xem định nghĩa chuẩn của OEE (Overall Equipment Effectiveness).
Giám sát máy móc theo thời gian thực còn giúp nhà máy phát hiện những tổn thất mà sổ sách không ghi lại được: các lần dừng ngắn vài phút, máy chạy chậm hơn tốc độ chuẩn, hay thời gian chờ vật tư giữa hai lệnh sản xuất. Cộng dồn lại, những tổn thất nhỏ này thường lớn hơn nhiều so với các lần hỏng máy được ghi nhận. Khi dữ liệu được thu thập tự động, trưởng ca thấy ngay vấn đề trong ca, còn ban lãnh đạo có số liệu thật để quyết định cải tiến hay đầu tư thêm máy.
- 01
Kết nối máy
Đọc dữ liệu từ PLC; với máy cũ, gắn cảm biến dòng điện, đếm sản phẩm. Công nhân ghi nguyên nhân dừng bằng máy tính bảng.
- 02
Tính OEE tự động
Kết hợp thời gian chạy, tốc độ, sản phẩm đạt với kế hoạch sản xuất từ ERP để tính OEE.
- 03
Cảnh báo & cải tiến
Máy dừng quá ngưỡng thì báo trưởng ca; báo cáo nguyên nhân dừng hàng đầu để cải tiến.
Giá trị của giám sát máy móc cho từng nhóm người dùng
Cho ban lãnh đạo
- Biết chính xác năng lực sản xuất thực tế
- Phát hiện máy, ca, công đoạn kém hiệu quả
- Ra quyết định đầu tư máy dựa trên dữ liệu
- So sánh hiệu suất giữa các xưởng, nhà máy
Cho bộ phận vận hành / IT
- Không ghi sổ sản lượng, thời gian dừng
- Cảnh báo dừng máy ngay khi xảy ra
- Thống kê nguyên nhân dừng tự động
- Sản lượng tự cập nhật lệnh sản xuất
Hệ thống & nguồn dữ liệu được kết nối
PLC
Trạng thái chạy, dừng, đếm sản phẩm.
Cảm biến dòng điện
Phát hiện máy chạy, dừng với máy cũ.
Bộ đếm sản phẩm
Sản lượng thực tế.
Cảm biến nhiệt, rung
Tình trạng máy, khuôn.
Máy tính bảng tại máy
Nguyên nhân dừng, phế phẩm.
ERP
Kế hoạch, lệnh sản xuất.
MES
Công đoạn, định mức.
Đồng hồ điện năng
Tiêu thụ điện theo máy.
Thang đo OEE tham khảo
Đẳng cấp thế giới
Mốc thường được dùng làm chuẩn tham chiếu trong ngành sản xuất.
Tốt
Vận hành ổn định, còn dư địa cải tiến.
Trung bình
Mức phổ biến ở nhiều nhà máy; có tổn thất đáng kể.
Cần cải thiện
Thời gian dừng hoặc phế phẩm cao, cần ưu tiên xử lý.
Lợi thế khi triển khai cùng HCSoft
Kết nối máy cũ
Không cần thay máy để có dữ liệu.
Gắn với ERP
OEE so với kế hoạch sản xuất thật.
Dễ dùng tại xưởng
Công nhân thao tác bằng vài nút bấm.
Mở rộng sang bảo trì
Cùng dữ liệu cho bảo trì dự đoán.
Tính năng chi tiết
Cho ban lãnh đạo & quản lý
Giám sát thời gian thực
- Bản đồ trạng thái toàn xưởng
- Thời gian chạy, dừng, chờ theo máy
- Sản lượng theo giờ, ca
- Cảnh báo dừng máy qua Zalo, email
Phân tích hiệu suất
- OEE theo máy, ca, xưởng, sản phẩm
- Biểu đồ nguyên nhân dừng (Pareto)
- Xu hướng OEE theo tuần, tháng
- So sánh kế hoạch và thực tế
Cho vận hành & IT
Thu thập dữ liệu
- Đọc dữ liệu PLC
- Cảm biến gắn ngoài cho máy cũ
- Màn hình nhập nguyên nhân dừng tại máy
- Đồng bộ lệnh sản xuất từ ERP
Quản trị
- Cấu hình ngưỡng cảnh báo theo máy
- Danh mục nguyên nhân dừng tuỳ chỉnh
- Phân quyền theo xưởng, ca
- Xuất dữ liệu cho báo cáo, AI
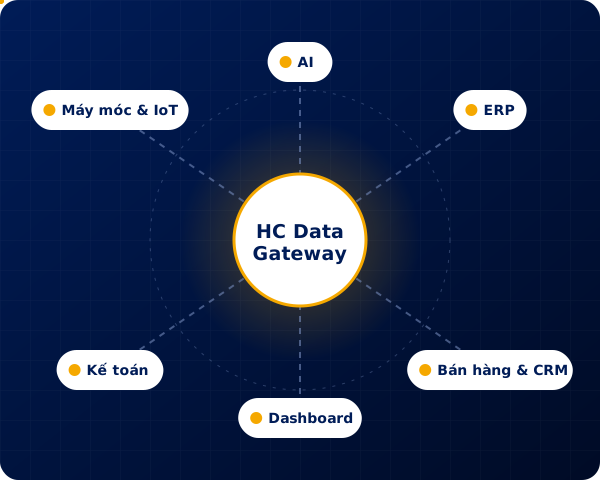
Dữ liệu đi từ đâu, tới đâu
Nền tảng công nghệ của HC Data Gateway
Bộ kết nối đa giao thức
Kết nối phần mềm qua API, cơ sở dữ liệu, file; kết nối máy móc qua giao thức công nghiệp và cảm biến.
Lớp dữ liệu chuẩn hoá
Dữ liệu từ mọi nguồn được làm sạch, gắn mã định danh chung và lưu lịch sử, sẵn sàng cho báo cáo và AI.
Xử lý gần thời gian thực
Dữ liệu được đồng bộ liên tục theo chu kỳ cấu hình được, thay vì tổng hợp cuối ngày hay cuối tháng.
Bảo mật & phân quyền
Mã hoá dữ liệu khi truyền, phân quyền theo vai trò, ghi nhật ký truy cập; triển khai cloud hoặc máy chủ nội bộ.
Câu hỏi thường gặp về giám sát máy móc
Máy cũ không có PLC có kết nối được không?
Được, bằng cảm biến gắn ngoài như cảm biến dòng điện hoặc bộ đếm sản phẩm.
OEE bao nhiêu là tốt?
Mức khoảng 85% thường được coi là chuẩn tham chiếu cao; nhiều nhà máy ở mức 60–75%.
Có cần thay ERP không?
Không. OEE được tính trên HC Data Gateway và đồng bộ kết quả vào ERP hiện có.
Các phần mềm của bạn đã “nói chuyện” với nhau chưa?
Đặt lịch 30 phút với kỹ sư giải pháp – miễn phí.